神元科技分析工业自动化系统集成方案的设计要点
工业自动化系统集成,从来不是简单的设备堆砌。很多项目在规划阶段就埋下了缺陷,导致后期调试周期冗长、维护成本激增。作为深耕该领域的技术服务商,神元科技(武汉)有限公司在近三年参与了超过40条产线的改造与新建,下面结合实战经验拆解设计环节的几个核心要点。
系统架构设计的底层逻辑
首先需要明确的是:控制层级与通信协议必须提前统一。以某汽车零部件产线为例,初期方案采用了PROFINET与EtherCAT混用,结果在数据同步时出现微秒级延迟累积。最终我们调整为单一总线架构,抖动误差控制在50μs以内。
- 硬件选型:优先考虑同一品牌生态链(如西门子S7-1500配合G120变频器)
- 网络拓扑:星型结构优于总线型,故障隔离时间缩短40%
- 冗余设计:关键节点采用双CPU热备,切换时间低于100ms
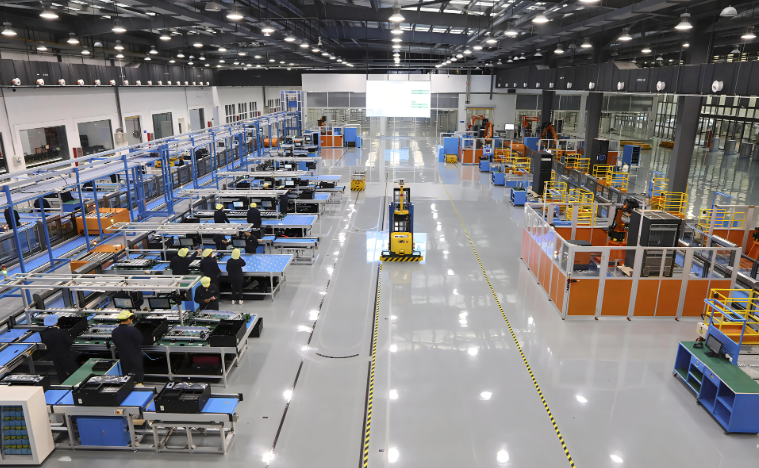
实操中的信号干扰与接地处理
这是最容易忽视的细节。在武汉某电子厂项目中,神元科技(武汉)有限公司的现场团队发现,传感器信号在距离变频器2米范围内波动幅度达15%。解决方案其实很直接:将模拟量信号线单独穿管,并与动力电缆保持30cm以上间距。同时,接地电阻必须低于4Ω,且采用单点接地方式。实测数据显示,整改后信号噪声从12mV降至0.8mV。
- 屏蔽层接地:仅在PLC侧单端接地,避免形成地环路
- 电源隔离:为模拟量模块配置独立开关电源,纹波系数<1%
- 布线路径:避免信号线经过变频器散热风口或大电流母线
数据对比:模块化设计 vs 传统集成
以一条日处理2000件工件的装配线为例。传统集成方案将PLC、HMI、伺服驱动器等模块分散布置,调试周期约45天,后期故障点排查平均耗时6小时。而采用模块化预集成方案——所有电控单元在出厂前完成联调——现场安装仅需12天,故障定位时间压缩至1.5小时。更重要的是,产线换型效率提升60%。
当然,模块化设计对前期的电气图纸精度要求极高。我们内部要求图纸错误率必须低于0.5%,否则预集成环节反而会放大问题。以神元科技(武汉)有限公司的经验来看,投入在三维布线仿真上的时间每增加10小时,现场返工量就能减少30%。
结语
工业自动化系统集成的成败,往往藏在那些看似琐碎的细节里:一个接地的松动、一段协议的不匹配、一次选型的偏差。真正有深度的方案,需要技术团队既懂工艺又懂电气,还得有足够的现场数据积累。如果你正在规划新产线或改造旧系统,不妨先梳理清楚以上几个设计要点。